

 首页
 产品
 服务
 案例
 新闻
 我们
引言
在第三代半导体、IGBT功率模块、高功率LED、算力服务器液冷散热基板领域,氮化铝(AlN)陶瓷是核心基材。相较于氧化铝陶瓷,氮化铝具备高热导率、高绝缘电阻、低介电损耗、热膨胀系数匹配硅芯片等优势,是高端功率封装的首选散热陶瓷材料。
氮化铝陶瓷的成品性能高度依赖烧结工艺。AlN属于共价键陶瓷,自身烧结活性低,必须精准控制烧结温度、保温时长、气氛氧含量、升温排胶曲线。传统生产大多采用间歇式真空烧结炉,单炉完成装料—升温—保温—降温—出料完整周期,适合小批量打样、多规格试样。但随着功率半导体国产化提速,AlN基板订单向大批量、稳定交付方向发展,间歇炉"每炉重新升温降温、批次波动大、能耗偏高"的短板逐步凸显,氮化铝连续式烧结炉由此成为量产产线的主流选择。
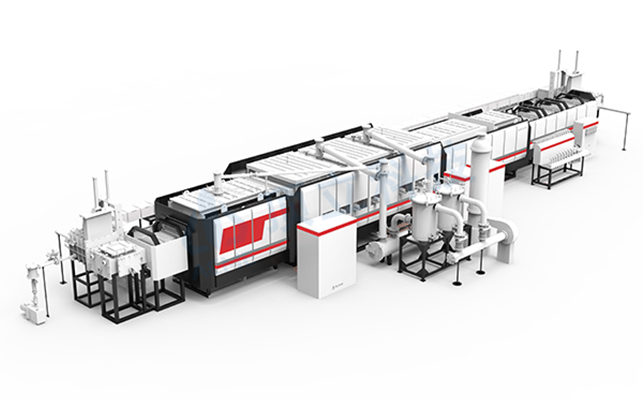
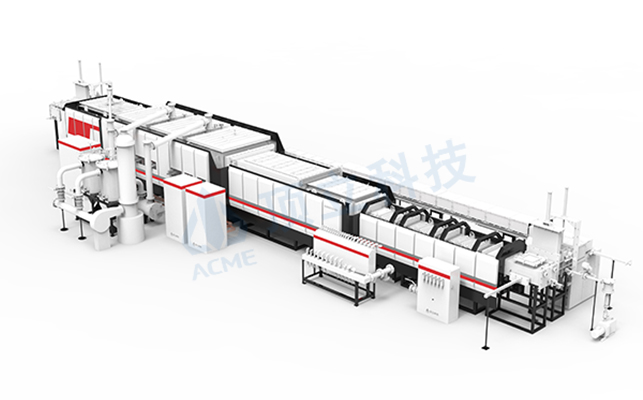
氮化铝连续式烧结炉为隧道式多温区气氛烧结装备,以推舟/推板连续输送形式,让氮化铝生坯匀速依次经过预热排胶区、高温烧结区、梯度缓冷区、出料区,全程在高纯氮气保护气氛下完成烧结,炉体长期处于稳态高温,不需要反复升降温。本文从工艺原理、设备结构、核心优势、与间歇炉对比、工艺痛点、选型要点、产业化应用几个维度,系统讲解氮化铝连续式烧结炉。
一、氮化铝陶瓷烧结的工艺难点
想要理解连续炉的价值,首先要认清AlN烧结的几大技术瓶颈,这也是很多产线良品率难以提升的根源。
第一,氧化风险控制。氮化铝在高温有氧环境极易氧化生成氧化铝,氧化铝夹杂会大幅降低热导率。烧结全程炉膛氧含量必须严格管控,气氛纯度、密封性、炉内流场均匀性是第一要务。
第二,排胶与脱脂管控。生坯内部含有有机粘结剂,如果排胶速度过快,坯体容易鼓泡、分层、开裂;排胶不完全,残留碳杂质同样会污染基体,造成绝缘、导热指标下滑。
第三,烧结助剂均匀熔融。商用氮化铝大多添加Y₂O₃、CaO等烧结助剂,助剂在1800℃左右形成液相,推动颗粒重排致密化;温场不均会造成局部过烧、欠烧,同一块基板不同位置致密度、热导率不一致。
第四,降温应力控制。氮化铝陶瓷脆性大,高温烧结完成后冷却速率过快极易出现隐形微裂纹,后期切割、电镀、封装环节批量失效。
间歇炉是单批次闭环工艺,每一次开炉、装料都会带入空气,每一轮升温排胶、烧结、冷却参数很难做到完全复现,批次之间性能差异难以消除;而连续式烧结炉稳态运行,气氛、温度、输送速度恒定,天然适配一致性要求极高的AlN基板量产。
二、氮化铝连续式烧结炉工作原理与分区设计
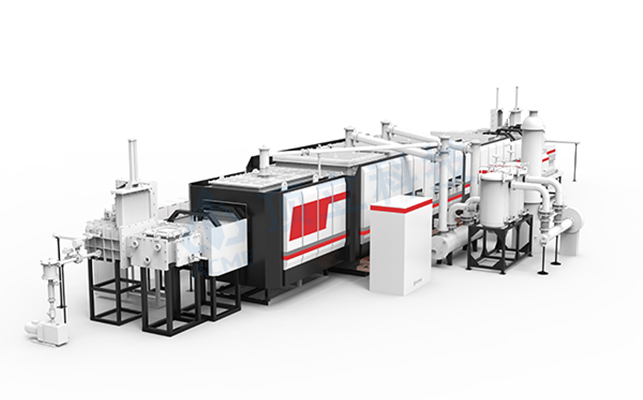
氮化铝连续式烧结炉主流为卧式隧道结构,以推舟式连续输送为主,整套炉膛沿物料行进方向划分为独立温控区段,工件以固定速率匀速向前推进,不同区域承担不同工艺任务,全流程连续不间断运行,气氛以高纯氮气为主,可按需配比微量氢气做脱氧保护。
1.进料锁气室
锁气室是连续炉和间歇炉最大的区别之一。物料从大气环境送入,先进入前置缓冲锁气舱,完成氮气置换、氧含量置换,隔绝外界空气直接窜入高温炉膛,从源头抑制AlN氧化,同时大幅减少高纯氮气消耗,降低长期生产成本。无锁气结构的简易连续炉,极易出现气氛波动,不适合高导热等级氮化铝生产。
2.预热排胶(脱脂)区
低温预热段,温度一般从室温升至800~1000℃。该区段为缓慢升温区间,让坯体内粘结剂逐步分解、气化,废气随定向氮气流向尾气处理系统排出。排胶区需要独立控温、稳定气流,既要避免爆坯,又要保证残碳控制在极低水平,是决定基板绝缘性能的第一道关口。
3.高温烧结区
核心恒温区,常规AlN烧结温度区间1750~1880℃,也是设备技术门槛最高的部分。烧结区采用多区独立PID控温,精准维持液相烧结所需恒温窗口。舟皿缓慢行进,保证每一片基板在高温段的保温时长完全一致,助剂充分液相烧结,坯体致密化。
热场材质是氮化铝连续炉的关键:高温段加热元件和保温组件常用高纯石墨、钼质隔热屏;热场必须抗氮气气氛侵蚀、低挥发、低杂质析出,避免金属杂质污染氮化铝基板,影响后续金属化、电镀工艺。
4.梯度缓冷区
烧结完成后,坯体进入多级缓冷段,分段逐步降温,控制降温速率,缓慢释放陶瓷内部热应力,抑制微裂纹。连续炉的缓冷区长、冷却曲线稳定,相比于间歇炉出炉急冷,成品良率优势明显。
5.出料锁气室
成品舟皿先进入后端锁气舱,再向外出料,同样防止外界空气倒灌进主炉膛,保护高温热场不被氧化,维持炉膛内部气氛长期稳定。
配套系统还包含:氮气供气与混气系统、尾气净化装置、水冷系统、推舟传动系统、PLC上位机控制系统、在线氧含量监测、压力联锁安全保护模块。
三、氮化铝连续式烧结炉核心优势
1.产能持续释放,适合规模化量产
间歇炉有大量无效时间:装炉、冷却、出炉、抽真空置换,设备有效烧结占比低。连续炉24小时稳态不间断生产,只要前端生坯供给稳定,可持续产出基板;产能由高温区长度、推舟速度决定,扩产逻辑清晰,是IGBT基板、LED基板大批量产线的标配装备。
2.产品一致性显著优于间歇烧结
连续炉的温度场、气氛流场、物料停留时间长期稳定。同批次、不同班次生产的氮化铝基板,致密度、热导率、翘曲度、绝缘电阻波动更小,便于下游封装厂稳定电镀、薄膜金属化工艺,减少因为陶瓷基材性能波动带来的封装失效。对于汽车电子、工业功率器件这类高可靠性要求产品,一致性价值尤为突出。
3.长期能耗更低
间歇炉每一轮都需要把整个炉膛从室温加热到1800℃以上,大量热量随冷却流失。连续炉炉膛长期维持稳态高温,热量损耗主要为表面散热与尾气带出,单位产品能耗更低,长期大批量生产的电费优势非常可观。
4.自动化程度高,人工依赖少
成熟机型可以配套自动装舟、叠坯、出料、清舟、回舟循环机构,整条烧结产线只需要少量人员值守,降低人工装炉带来的人为摆放误差,适合现代化无人化车间。
5.气氛稳定,氧化可控
整套炉体前后锁气+定向流动氮气,炉膛氧含量持续可控;流动氮气持续带走排胶废气,炉内不会持续积累分解废气,减少碳污染,更容易稳定拿到高导热(≥170W/(m·K)甚至更高等级)氮化铝基板。
四、连续式烧结炉VS间歇真空烧结炉选型对比
| 对比维度 | 间歇真空烧结炉 | 氮化铝连续式气氛烧结炉 |
适用场景 | 研发打样、小批量、多配方试样 | 定型产品、大批量标准化基板量产 |
批次一致性 | 单炉闭环,批次波动较大 | 稳态运行,一致性好 |
产能 | 有装出料冷却无效时间,上限低 | 24小时连续生产,产能高 |
单位能耗 | 反复升降温,能耗高 | 炉膛稳态高温,能耗低 |
前期投入 | 设备投入低,灵活 | 设备投入高,工艺切换周期长 |
两种装备没有绝对优劣,核心看客户产品定位与订单模式。间歇真空烧结炉适合研发打样、小批量、多配方、多规格试样,可以灵活调整不同烧结曲线;缺点是批次差异大、单位能耗高、产能上限低。氮化铝连续式烧结气氛炉适合定型产品、大批量标准化基板量产;缺点是前期设备投入更高,产线切换配方、调整工艺周期更长。
另外补充一个容易混淆的点:连续式烧结炉大多是气氛烧结,而间歇炉常为真空烧结。高导热AlN主流工艺路线分为气氛液相烧结与真空烧结,配方体系不一样,装备不能直接互相替代,选型阶段需要同步匹配粉体、烧结助剂配方。
五、量产中常见缺陷与设备解决方案
基板表面发黄、氧含量超标、导热上不去:大多是锁气密封失效、氧控不足、氮气纯度不够、气流短路。解决方案:加强前后锁气室置换流程,增加在线氧探头监测,优化炉膛流场,避免死角进气。
生坯排胶开裂、鼓泡、分层:排胶区升温斜率太快、废气排出不畅。连续炉优势在于可以把排胶区做长,设置多段缓慢升温平台,废气定向导出,平稳脱脂。
产品翘曲、变形、厚薄不均:高温区温场不均匀,舟皿平整度差、推速波动。解决方案:多区独立控温优化热场均匀性,选用高纯、高平整度耐高温载板与舟皿,传动系统保证匀速推送。
隐形微裂纹,封装测试阶段失效:冷却段降温速率过快。连续炉可以设置多级缓冷梯度,拉长冷却行程,逐步释放应力。
基板表面黑点、杂质污染:热场保温材料挥发、石墨件氧化掉屑、舟皿涂层失效。优先选用低析出高纯热场组件,定期维护舟皿防粘涂层。
六、氮化铝连续式烧结炉选型核心要点
先明确产品定位:是普通LED低导热基板,还是车用功率半导体高导热AlN基板,两者对氧含量、热场纯度、控温精度指标差异巨大。高可靠功率级基板对热场材质、密封等级要求严格。
有效热区尺寸与产能核算:高温恒温区长度直接决定最大产能,推舟速度可调范围需要匹配你的烧结保温时间需求,预留工艺调整余量。
温度均匀性指标:AlN液相烧结窗口窄,温场均匀性直接决定整舟基板性能一致性,优先确认高温区多区控温方案、实测温差指标。
气氛系统配置:氮气纯度、氧含量在线监测、锁气结构、尾气处理,这几项是氮化铝连续炉区别于普通陶瓷推板炉的核心,不要用普通氧化铝推板炉直接替代AlN烧结炉。
热场材质方案:石墨热场性价比高;超高洁净、低杂质需求可选用钼隔热结构,同时评估维护成本与寿命。
自动化配套:是否需要全自动装出料、舟皿循环系统,匹配产线自动化规划。
工艺配套能力:优先选择同时具备设备制造+AlN烧结工艺开发能力的供应商,支持试样烧结、工艺曲线开发,降低产线试错成本。
七、氮化铝连续式烧结炉应用场景
IGBT、SiC功率模块氮化铝散热基板:新能源汽车、光伏逆变器、储能变流器,是当前最大的应用市场,对基板导热、绝缘、可靠性要求严苛,是连续式烧结炉主力市场。
高功率UV-LED、激光器件AlN基板:高密度封装,散热压力大,要求基板低翘曲、高导热。
5G射频器件、微波通信陶瓷组件:低介电损耗、高导热氮化铝基材。
算力服务器液冷散热氮化铝基板:伴随AI算力硬件需求持续增长,大尺寸AlN基板量产需求逐年提升。
氮化铝粉体碳热还原连续合成:部分连续炉机型适配AlN粉体连续氮化合成工艺,从粉体端实现连续化制备。
八、行业发展趋势
随着国内第三代半导体产业链持续自主化,AlN基板逐步替代进口,行业需求从"小批量研发"转向"规模化稳定量产",氮化铝连续式气氛烧结装备的需求持续上升。
装备迭代方向主要集中在:更高洁净低析出热场、高精度微流量气氛控制、全流程数字化追溯、能耗优化、智能化故障预警;同时,大宽幅推板连续炉逐步落地,适配大尺寸氮化铝基板。
值得注意,氮化铝烧结是材料配方、生坯成型、脱脂、烧结、后处理全链条协同,再好的连续炉,也需要配套稳定的粉体配方与生坯工艺,才能稳定产出高端氮化铝陶瓷。
结语
氮化铝连续式烧结炉不是简单加长的隧道推板炉,是针对AlN共价陶瓷液相烧结、防氧化、控残碳、控应力专门设计的专用热工装备。它依靠锁气气氛控制、多段分区温场、稳态连续输送,解决间歇炉批次波动、产能受限、能耗偏高的痛点,支撑高导热氮化铝基板稳定规模化生产。
对于计划新建标准化AlN基板量产线的企业,氮化铝连续式烧结炉是提升产能、稳定良率、控制单块基板制造成本的核心装备;而研发打样、多规格小批量场景,间歇真空烧结炉依然具备灵活优势。合理搭配两种烧结装备,是很多氮化铝陶瓷企业成熟的产线布局方案。
创作声明:本文在写作过程中使用了人工智能(AI)技术进行辅助生成,最终内容由作者修订并发布。
关键词:氮化铝连续式烧结炉 氮化铝气氛烧结 连续推板烧结炉
 湘公网安备 43010302000744号

